Nước thải trong sơ chế cao su thiên nhiên bắt đầu từ cả nguyên liệu lẫn quá trình chế biến.
Bản thân mủ cao su tươi đã chứa một lượng nước lớn cùng nhiều thành phần phi cao su như protein, cacbohydrat, khoáng chất và các chất hòa tan khác (Bottier, 2020). Khi cao su được tách ra, phần nước còn lại cùng nhiều chất hòa tan tạo thành serum. Sau đó, nhà máy tiếp tục dùng nước để cán, rửa, gia công và vệ sinh thiết bị.
Mỗi lần đi qua một công đoạn, nước lại cuốn theo thêm một phần những gì không nằm lại trong sản phẩm: serum, hạt cao su, tạp chất và các hóa chất sử dụng trong chế biến.
Vì thế, nước thải cao su không có một đặc tính cố định. COD, BOD, TSS, nitơ hay pH có thể thay đổi theo nguyên liệu đầu vào, quy trình chế biến, lượng nước sử dụng và cách nhà máy vận hành. Ngay trong cùng một nhà máy, các chỉ tiêu này cũng có thể biến động theo thời điểm.
Nước thải hình thành ở đâu trong quá trình sơ chế?
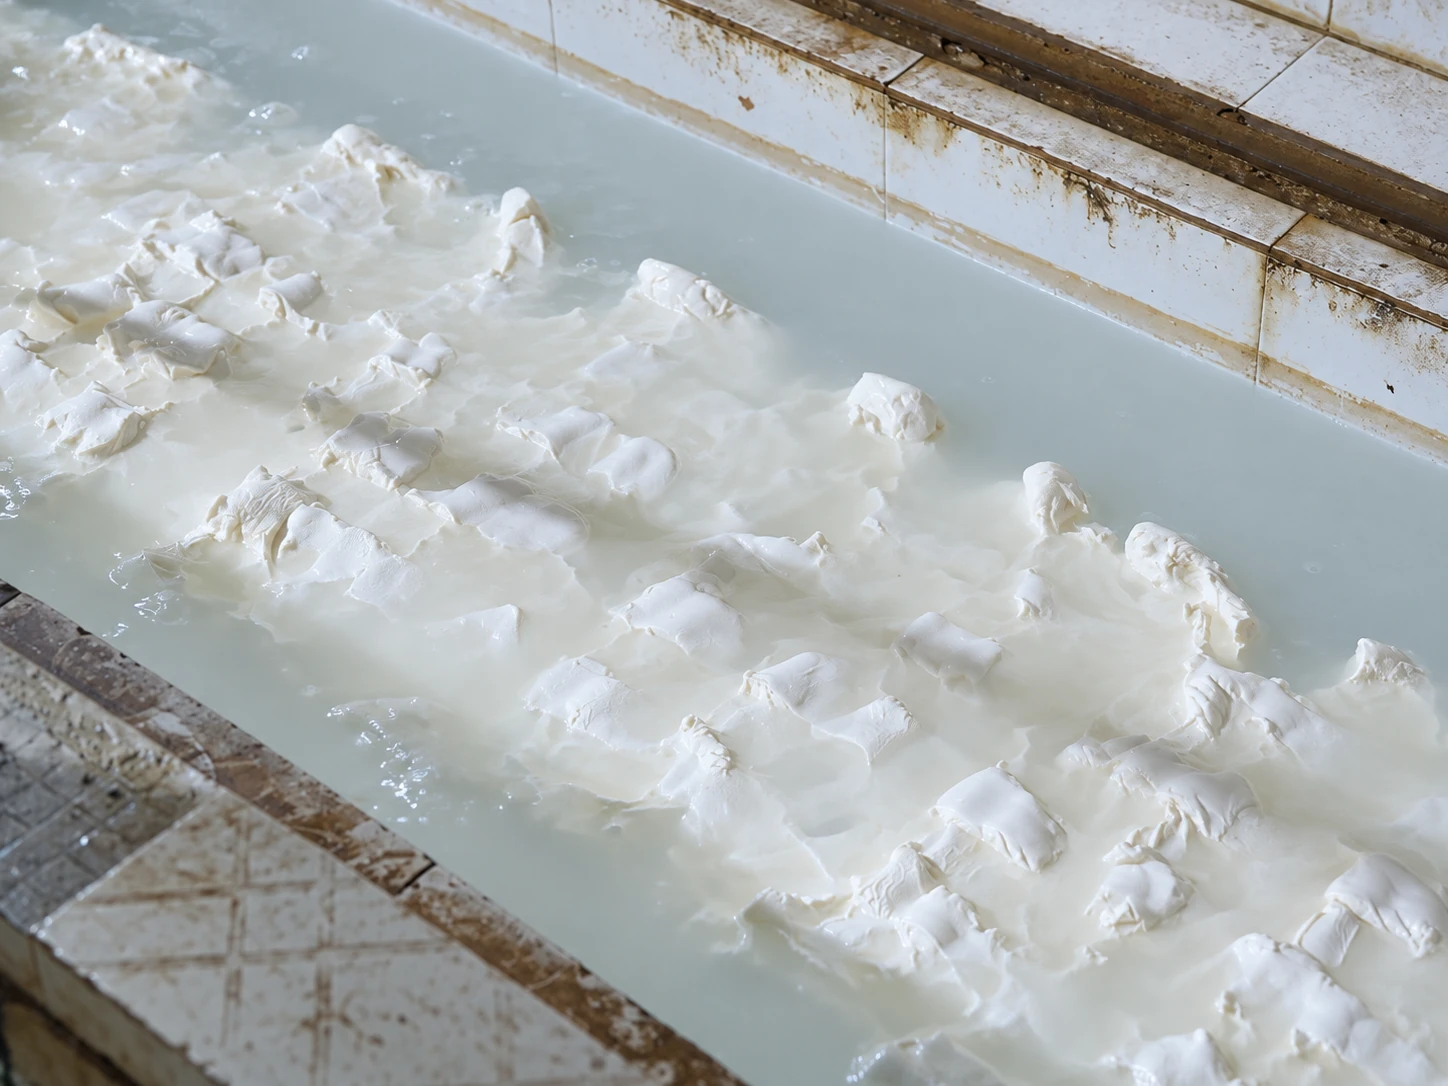
Với cao su quy khô từ mủ nước, nước thải bắt đầu xuất hiện ngay ở công đoạn đông tụ, khi cao su kết thành khối và phần nước còn lại tách ra thành serum. Sau đó, nhà máy tiếp tục bổ sung nước để cán, rửa, băm hoặc tạo hạt, nên các công đoạn gia công ướt trở thành một nguồn phát sinh lớn khác trong dây chuyền.
Ngoài các công đoạn chính, nhà máy còn phát sinh nước thải khi vệ sinh bồn chứa, đường ống, máng đông, máy cán, thiết bị băm và khu vực sản xuất. Nguồn nước này không phát sinh tại một công đoạn cố định mà xuất hiện trong suốt quá trình vận hành và vệ sinh thiết bị.
Với nguyên liệu đã đông sẵn như mủ chén, nhà máy không có bước đông tụ mủ nước tại chỗ nên nước thải tập trung nhiều hơn ở khâu rửa nguyên liệu và các bước gia công ướt. Với latex cô đặc, nước thải còn phát sinh từ phần mủ loãng sau ly tâm, quá trình thu hồi cao su từ phần mủ này, nước rửa và nước vệ sinh máy ly tâm (Jawjit et al., 2015; Nguyen, 1999).
Vì vậy, cùng là sơ chế cao su thiên nhiên nhưng vị trí và tỷ trọng các nguồn phát sinh có thể khác đáng kể tùy nguyên liệu và quy trình sản xuất.
Đọc thêm: Vì sao cao su thiên nhiên có dạng lỏng, dạng tờ và dạng khối?
Nước thải cao su thực sự mang theo những gì?
Khi đi qua từng công đoạn, nước mang theo nhiều loại vật chất khác nhau: các chất hòa tan vốn có trong latex, cao su còn sót, đất cát, tạp chất và hóa chất sử dụng trong chế biến.
Chất hữu cơ có nguồn gốc từ latex
Latex không chỉ có cao su và nước. Trong pha nước còn có protein, cacbohydrat, lipid, khoáng chất và nhiều hợp chất phi cao su khác.
Khi cao su đông tụ, phần cao su tập trung vào khối đông, còn nhiều chất hòa tan vẫn ở lại trong serum. Phần serum này vì thế trở thành một trong những nguồn chính đưa chất hữu cơ từ mủ vào nước thải.
Trong quá trình bảo quản và chế biến, vi sinh vật còn có thể chuyển hóa một phần cacbohydrat và các hợp chất hữu cơ thành axit hữu cơ. Khi nước thải giàu hữu cơ lưu lại lâu trong điều kiện thiếu oxy, quá trình phân hủy tiếp tục và có thể góp phần tạo mùi (Ho et al., 2023; Nguyen, 1999).
Cao su chưa được thu hồi hết
Không phải toàn bộ cao su đều đi vào thành phẩm. Một phần latex còn sót, các hạt cao su nhỏ hoặc mảnh cao su phát sinh trong quá trình cán, băm và nghiền có thể theo nước rửa ra khỏi dây chuyền. Phần này vừa làm tăng tải cho hệ thống xử lý, vừa cho thấy nhà máy đang để mất một phần nguyên liệu có giá trị.
Nếu lượng cao su trong nước thải là đáng kể, bài toán không chỉ là xử lý nước thải. Nó còn cho thấy hiệu quả thu hồi cao su ở các công đoạn trước có thể chưa tốt, khiến một phần nguyên liệu đi theo nước ra khỏi dây chuyền.
Đất, cát và tạp chất cơ học
Đất, cát, mảnh thực vật và các tạp chất khác có thể đi kèm cùng nguyên liệu khi vào nhà máy.
Với mủ nước tương đối sạch, lượng đất, cát và tạp chất cơ học đi vào nước thải thường thấp hơn. Với mủ chén hoặc nguyên liệu đã đông ngoài vườn, khâu rửa giúp loại đất, cát, mảnh thực vật và các tạp chất bám trên nguyên liệu; những vật chất bị tách ra theo nước rửa vào hệ thống nước thải và có thể làm TSS tăng.
Hóa chất sử dụng trong chế biến
Bên cạnh những thành phần vốn có trong nguyên liệu, một số hóa chất dùng trong sơ chế cũng đi vào nước thải. Amoniac dùng để bảo quản mủ chủ yếu hòa tan trong pha nước của latex, nên một phần theo serum hoặc phần nước tách ra trong quá trình ly tâm và rửa. Với axit dùng cho đông tụ, sau khi cao su kết khối, phần axit còn lại chủ yếu nằm trong serum và theo phần nước này vào nước thải.
Ở một số quy trình, nhà máy còn dùng natri metabisulfit để hạn chế cao su sẫm màu; phần hóa chất còn lại trong pha nước có thể theo nước rửa ra khỏi dây chuyền (Lv et al., 2022). Chính những hóa chất này cũng góp phần làm hàm lượng nitơ, pH, sunfat và một số đặc tính khác thay đổi giữa các nguồn nước thải.
Đọc thêm: Toàn cảnh hóa chất trong sơ chế cao su thiên nhiên: Vai trò, ứng dụng và xu hướng mới
Từ thành phần đến các chỉ tiêu đặc trưng của nước thải
Để mô tả đặc tính nước thải cao su, người ta thường theo dõi nhu cầu oxy hóa học (COD), nhu cầu oxy sinh hóa (BOD), tổng chất rắn lơ lửng (TSS), nitơ và pH. Mỗi chỉ tiêu cho biết một khía cạnh khác nhau của những gì nước đã mang theo từ nguyên liệu và quá trình chế biến.
COD và BOD cao
Trong phân tích nước thải, COD và BOD là hai chỉ tiêu quan trọng vì chúng cho biết lượng oxy có thể bị tiêu thụ khi các chất trong nước được oxy hóa hoặc phân hủy. Cả hai đều liên quan đến nhu cầu oxy, nhưng chúng không đo cùng một thứ (American Public Health Association et al., 2023).
COD (nhu cầu oxy hóa học) cho biết lượng oxy tương đương cần thiết để oxy hóa các chất trong mẫu nước có khả năng phản ứng với chất oxy hóa. Chỉ số này cho cái nhìn khá rộng về lượng chất có khả năng tiêu thụ oxy.
BOD (nhu cầu oxy sinh hóa) tập trung vào phần chất hữu cơ mà vi sinh vật có thể phân hủy. BOD càng cao, vi sinh vật càng cần nhiều oxy để phân hủy lượng hữu cơ đó trong quá trình xử lý sinh học.
Cả hai chỉ tiêu này trong nước thải cao su thường cao do serum và nước rửa mang theo protein, cacbohydrat, axit hữu cơ, các hợp chất phi cao su khác và một phần cao su chưa được thu hồi – cũng chính là phần chất hữu cơ mà hệ thống xử lý cần giảm đi trước khi xả thải.
TSS cao khi nước cuốn theo nhiều chất rắn
TSS, hay tổng chất rắn lơ lửng, cho biết lượng vật chất rắn nhỏ đang trôi lơ lửng trong nước. Ở nước thải sơ chế cao su, TSS thường khá cao vì nước rửa và nước gia công cuốn theo đất, cát, mảnh thực vật, hạt cao su và các tạp chất khác (Nguyen, 1999; Tanikawa et al., 2020).
TSS cao hay thấp phụ thuộc nhiều vào nguyên liệu và lượng vật chất bị cuốn theo nước. Mủ chén lẫn nhiều đất cát thường làm TSS cao hơn mủ nước. Nếu quá trình thu hồi cao su chưa triệt để, một phần cao su còn sót cũng đi theo nước rửa ra khỏi dây chuyền, làm tăng lượng chất rắn mà hệ thống xử lý phải loại bỏ trước khi xả thải.
Nitơ có thể cao ở những quy trình sử dụng nhiều amoniac
Nitơ trong nước thải cao su đến từ cả các hợp chất chứa nitơ vốn có trong latex và amoniac dùng để bảo quản mủ. Do đó, những quy trình sử dụng nhiều amoniac, đặc biệt là sản xuất latex cô đặc, thường có hàm lượng amoni và tổng nitơ cao hơn (Nguyen, 1999; Watari et al., 2017; Wimalaweera et al., 2024).
Amoniac hòa tan trong pha nước của latex nên một phần sẽ theo serum, phần nước sau ly tâm hoặc nước rửa vào hệ thống nước thải. Phần nitơ này cần được giảm xuống trong quá trình xử lý trước khi xả thải. Ở những dòng nước có hàm lượng amoni cao, xử lý nitơ là một phần quan trọng của hệ thống xử lý nước thải.
Đọc thêm: Amoniac trong bảo quản latex cô đặc: Vì sao sau hơn nửa thế kỷ vẫn khó thay thế?
pH thường thấp, nhưng không phải lúc nào nước thải cũng có tính axit
Serum sau đông tụ bằng axit thường có pH thấp. Trong sản xuất latex cô đặc, serum từ phần mủ loãng sau ly tâm cũng có thể rất axit khi nhà máy sử dụng axit sulfuric để thu hồi cao su (Jawjit et al., 2015; Nguyen, 1999).
Ở chiều ngược lại, nếu nhà máy sử dụng amoniac ở nồng độ cao để bảo quản mủ, lượng amoniac đi theo pha nước có thể làm pH của một số nguồn nước thải tăng. Đến cuối cùng, khi nước từ các công đoạn khác nhau cùng tụ về dòng thải chung, pH là kết quả của sự pha trộn giữa các nguồn này. Nó có thể thay đổi đáng kể tùy tỷ lệ serum, nước rửa, nước vệ sinh và lượng hóa chất mà nhà máy đã sử dụng.
Khác với việc giảm COD, BOD, TSS hay nitơ, xử lý pH không nhằm loại bỏ một thành phần nào khỏi nước thải. Nhà máy thường phải điều chỉnh pH về khoảng phù hợp để các công đoạn xử lý, đặc biệt là xử lý sinh học, hoạt động ổn định và để nước sau xử lý đáp ứng yêu cầu trước khi xả thải.
Đọc thêm: Giảm phụ thuộc vào axit trong đông tụ mủ cao su: Những phương pháp đang được nghiên cứu
Vì sao nước thải giữa các nhà máy có thể rất khác nhau?
Cùng là sơ chế cao su thiên nhiên, nhưng nước thải giữa các nhà máy có thể rất khác nhau. Nguyên liệu và quy trình là yếu tố đầu tiên. Mủ nước tạo serum khi đông tụ; mủ chén không tạo phần serum tương tự tại nhà máy nhưng thường cần rửa nhiều hơn để loại đất cát và tạp chất. Với latex cô đặc, nước thải còn chịu ảnh hưởng rõ hơn từ amoniac và hóa chất dùng để thu hồi cao su từ phần mủ loãng sau ly tâm.
Lượng nước sử dụng và hiệu quả thu hồi cao su cũng làm thay đổi đặc tính nước thải. Hai nhà máy có thể đưa lượng chất hữu cơ tương tự vào hệ thống, nhưng nhà máy dùng nhiều nước rửa hơn có thể cho COD thấp hơn tại điểm thu gom dù tổng tải lượng chưa chắc giảm. Nếu nhiều hạt cao su đi theo nước ra khỏi dây chuyền trong quá trình rửa và gia công, nước thải vừa chứa nhiều cao su và chất rắn hơn, vừa cho thấy nguyên liệu đang bị thất thoát.
Một khác biệt nữa nằm ở cách thu gom và trộn các nguồn nước. Serum, nước rửa nguyên liệu, nước cán, nước vệ sinh và các nguồn nước đặc thù có thể nhập vào cùng một hệ thống ở những thời điểm và tỷ lệ khác nhau. Vì thế, rất khó có một bộ thông số duy nhất đại diện cho toàn bộ nước thải ngành cao su; COD, BOD, TSS hay nitơ chỉ thật sự có ý nghĩa khi biết mẫu nước đến từ đâu và phía trước nó là quy trình nào.
Nước thải chính là dấu vết của quá trình sản xuất
Nước thải thường chỉ nhận được sự chú ý khi nó đi vào hệ thống xử lý. Nhưng nếu lần ngược từ các chỉ tiêu ở cuối đường ống về dây chuyền sản xuất, nước thải có thể cho biết khá nhiều về cách nhà máy đang sử dụng nước, nguyên liệu và hóa chất.
Cao su còn nhiều trong nước thải có thể cho thấy khâu thu hồi chưa triệt để; lưu lượng tăng mạnh ở một công đoạn lại có thể liên quan đến cách sử dụng nước. Amoni cao hướng sự chú ý về chế độ bảo quản mủ, trong khi sunfat cao đi cùng pH thấp có thể liên quan đến công đoạn sử dụng axit sulfuric. Với TSS, chất lượng nguyên liệu và khâu rửa là những điểm cần xem xét.
Một chỉ tiêu riêng lẻ không đủ để kết luận nguyên nhân. Nhưng khi đặt lưu lượng nước, thành phần nước thải và sơ đồ công nghệ cạnh nhau, nhà máy có thể lần ngược nhiều vấn đề ở cuối hệ thống về những công đoạn cụ thể phía trước.
Đó cũng là lý do kiểm soát nước thải không nhất thiết chỉ bắt đầu ở bể xử lý. Một phần bài toán nằm ngay trong sản xuất: dùng nước hợp lý hơn, thu hồi cao su triệt để hơn, tách tạp chất hiệu quả hơn và kiểm soát hóa chất ngay tại công đoạn sử dụng.
Nhìn theo cách đó, nước thải không chỉ cho biết nhà máy còn phải xử lý bao nhiêu chất ô nhiễm. Nó còn cho biết những gì đã rời khỏi sản phẩm – và chúng đã rời khỏi dây chuyền ở đâu.
Nguồn tham khảo
American Public Health Association, American Water Works Association, & Water Environment Federation. (2023). Standard methods for the examination of water and wastewater (24th ed.). https://www.wef.org/publications/standard-methods/
Bottier, C. (2020). Biochemical composition of Hevea brasiliensis latex: A focus on the protein, lipid, carbohydrate and mineral contents. In R. Nawrot (Ed.), Latex, laticifers and their molecular components: From functions to possible applications (Advances in Botanical Research, Vol. 93, pp. 201–237). Academic Press. https://doi.org/10.1016/bs.abr.2019.11.003
Ho, K. C., Chan, M. K., Chen, Y. M., & Subhramaniyun, P. (2023). Treatment of rubber industry wastewater review: Recent advances and future prospects. Journal of Water Process Engineering, 52, 103559. https://doi.org/10.1016/j.jwpe.2023.103559
Jawjit, W., Pavasant, P., & Kroeze, C. (2015). Evaluating environmental performance of concentrated latex production in Thailand. Journal of Cleaner Production, 98, 84–91. https://doi.org/10.1016/j.jclepro.2013.11.016
Lv, M., Fang, L., Yu, H., Rojruthai, P., & Sakdapipanich, J. (2022). Discoloration mechanisms of natural rubber and its control. Polymers, 14(4), 764. https://doi.org/10.3390/polym14040764
Nguyen, T. V. (1999). Sustainable treatment of rubber latex processing wastewater: The UASB-system combined with aerobic post-treatment [Doctoral dissertation, Wageningen University]. https://research.wur.nl/en/publications/sustainable-treatment-of-rubber-latex-processing-wastewater-the-u/
Tanikawa, D., Kataoka, T., Hirakata, Y., Hatamoto, M., & Yamaguchi, T. (2020). Pre-treatment and post-treatment systems for enhancing natural rubber industrial wastewater treatment. Process Safety and Environmental Protection, 138, 256–262. https://doi.org/10.1016/j.psep.2020.03.030
Watari, T., Mai, T. C., Tanikawa, D., Hirakata, Y., Hatamoto, M., Syutsubo, K., Fukuda, M., Nguyen, N. B., & Yamaguchi, T. (2017). Performance evaluation of the pilot scale upflow anaerobic sludge blanket–downflow hanging sponge system for natural rubber processing wastewater treatment in South Vietnam. Bioresource Technology, 237, 204–212. https://doi.org/10.1016/j.biortech.2017.02.058
Wimalaweera, I. P., Wei, Y., Zuo, F., Tang, Q., Ritigala, T., Wang, Y., Zhong, H., Weerasooriya, R., Jinadasa, S., & Weragoda, S. (2024). Enhancing rubber industry wastewater treatment through an integrated AnMBR and A/O MBR system: Performance, membrane fouling analysis, and microbial community evolution. Membranes, 14(6), 130. https://doi.org/10.3390/membranes14060130